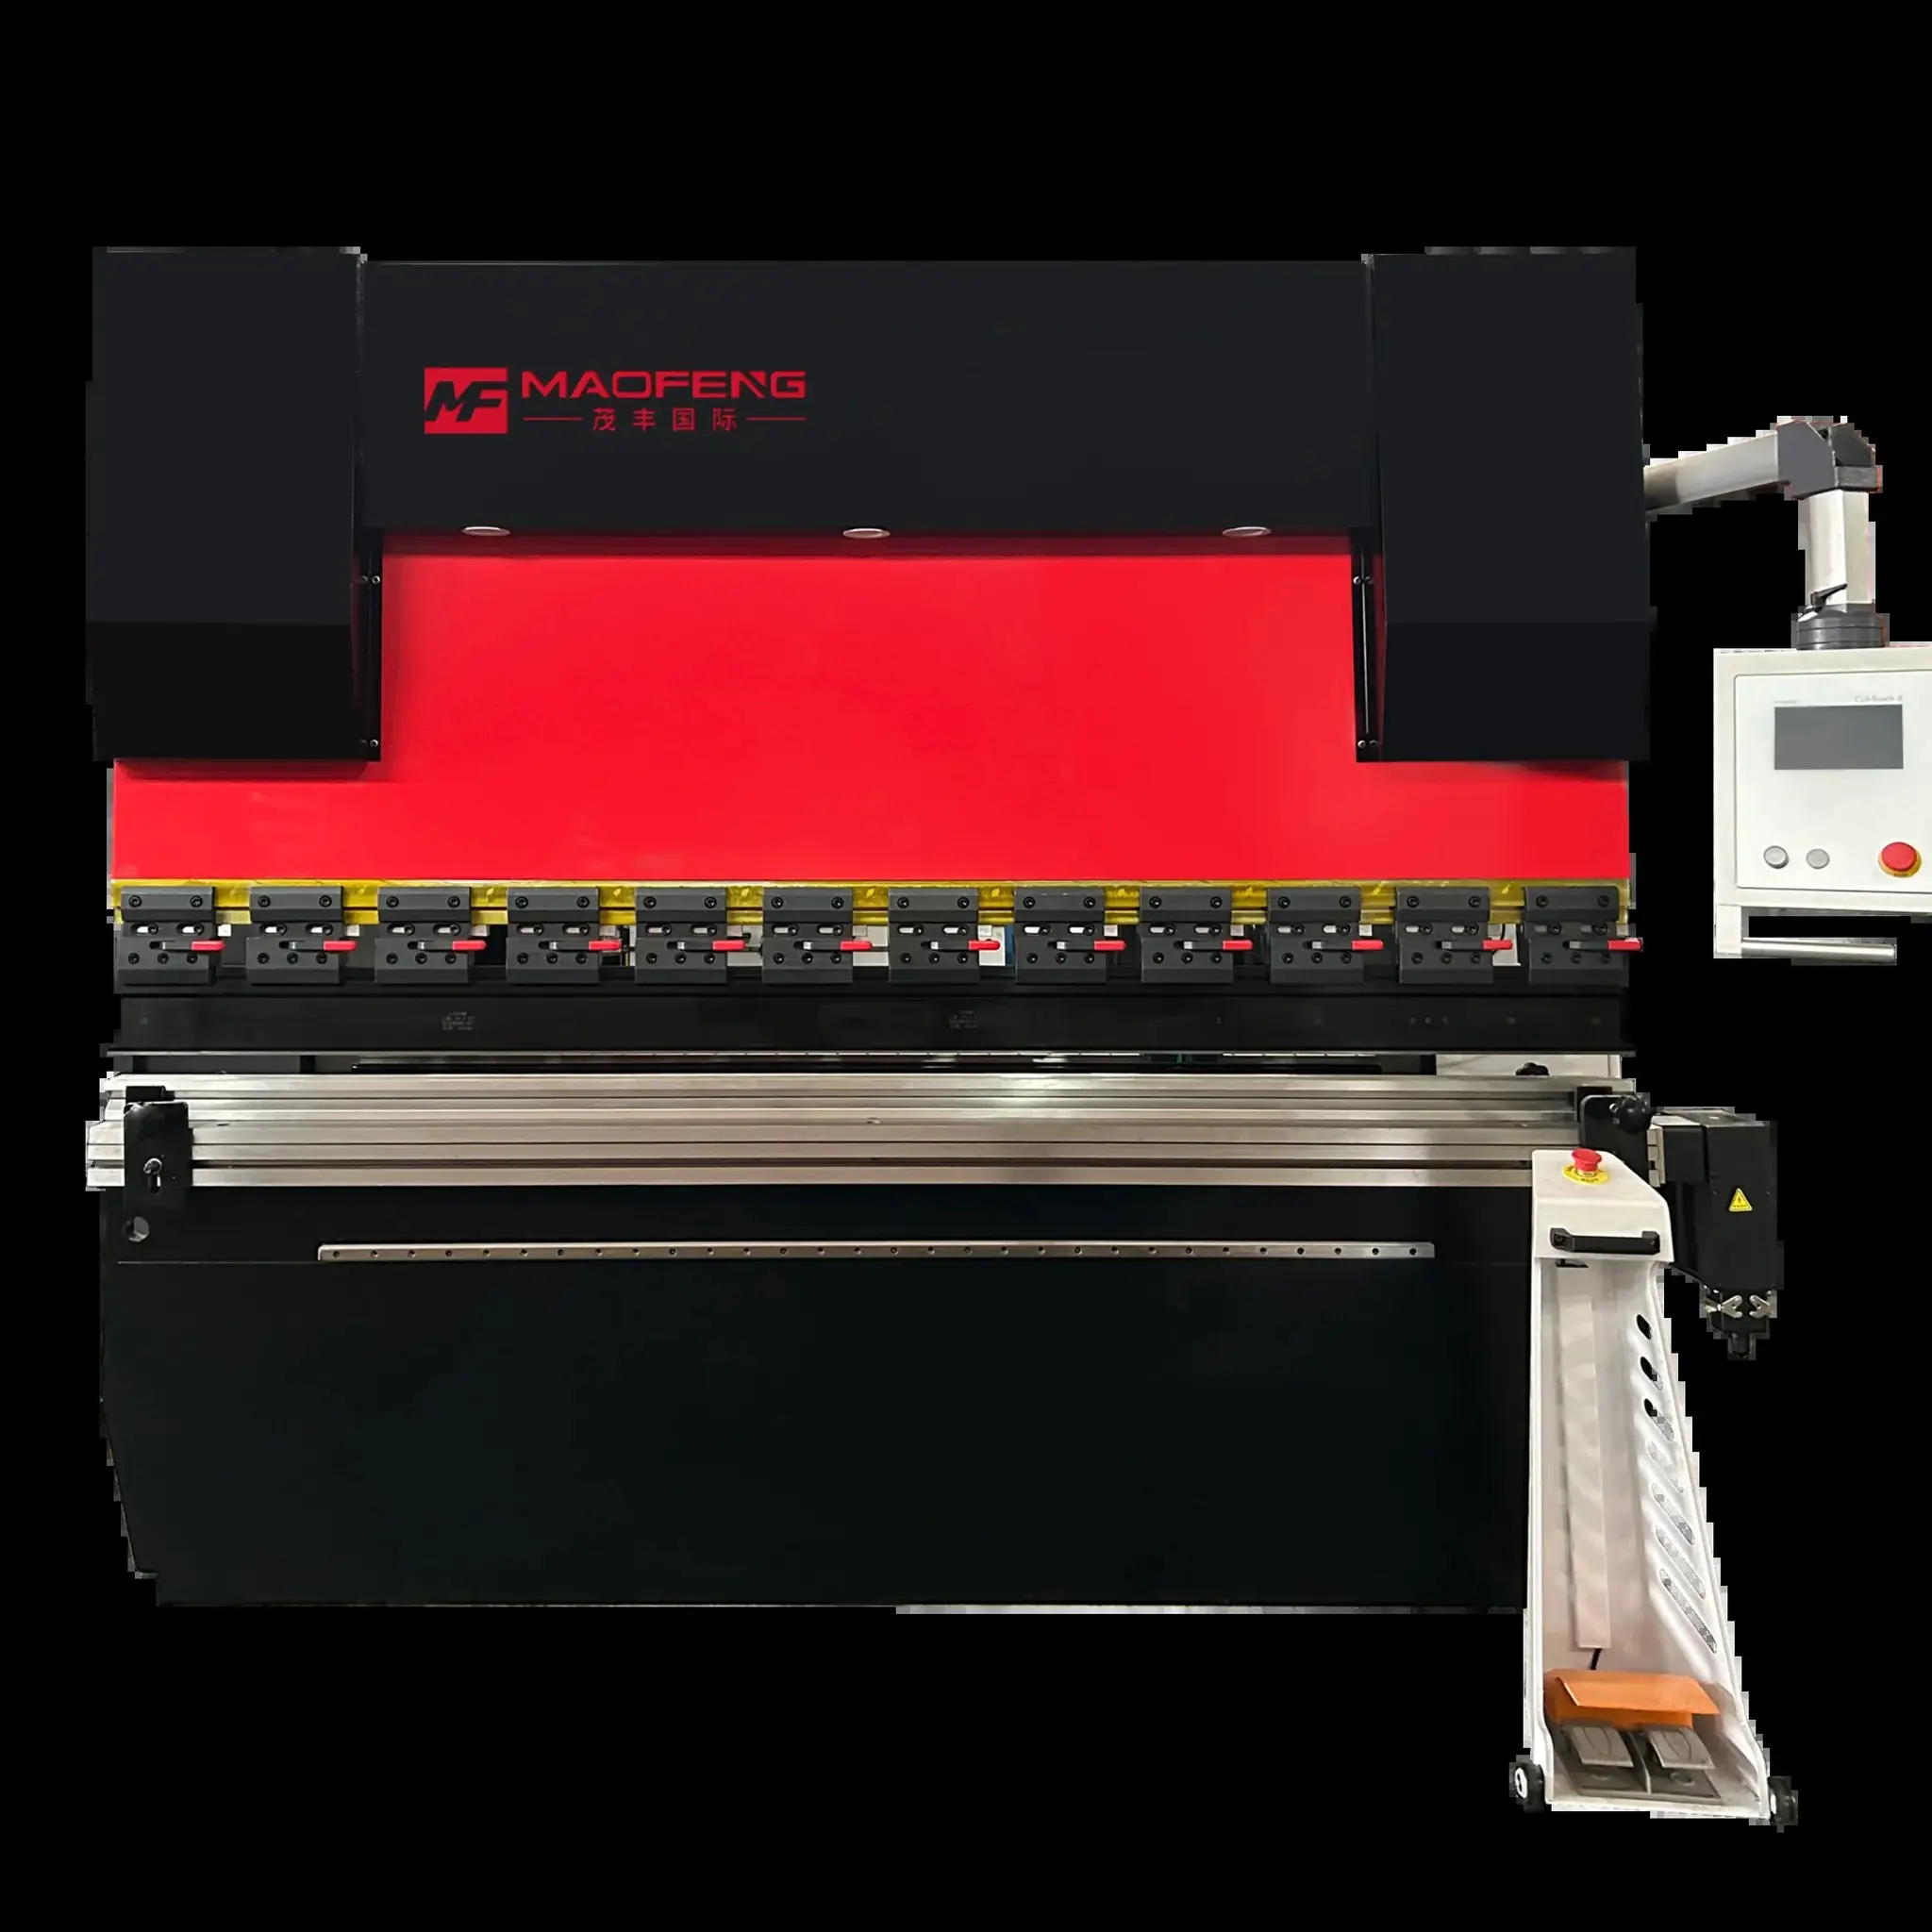
La modernisation d'une presse plieuse à commande numérique consiste à remplacer l'ancien système de commande, la butée arrière et les dispositifs auxiliaires d'une presse plieuse existante par des composants CNC modernes, plutôt que d'acheter une nouvelle machine. Pour les ateliers de tôlerie qui possèdent déjà une presse plieuse en bon état structurel, la modernisation est généralement le moyen le plus rapide de retrouver la précision de positionnement, d’ajouter une programmation en plusieurs étapes et de ramener l’ancien équipement à un niveau de productivité satisfaisant.

Les systèmes de commande CNC modernes constituent le cœur d'une modernisation de presse plieuse.
Pourquoi moderniser une presse plieuse plutôt que d'en acheter une neuve ?
Une presse plieuse ancienne dispose souvent d’un châssis, de vérins et d’outillage en bon état, mais son système de commande est obsolète et sa butée arrière présente un décalage. Les trois principales raisons qui poussent les ateliers à opter pour une modernisation sont les suivantes :
- Coût : La modernisation coûte généralement bien moins cher qu'une nouvelle presse plieuse à commande numérique, et la machine conserve sa rigidité structurelle éprouvée.
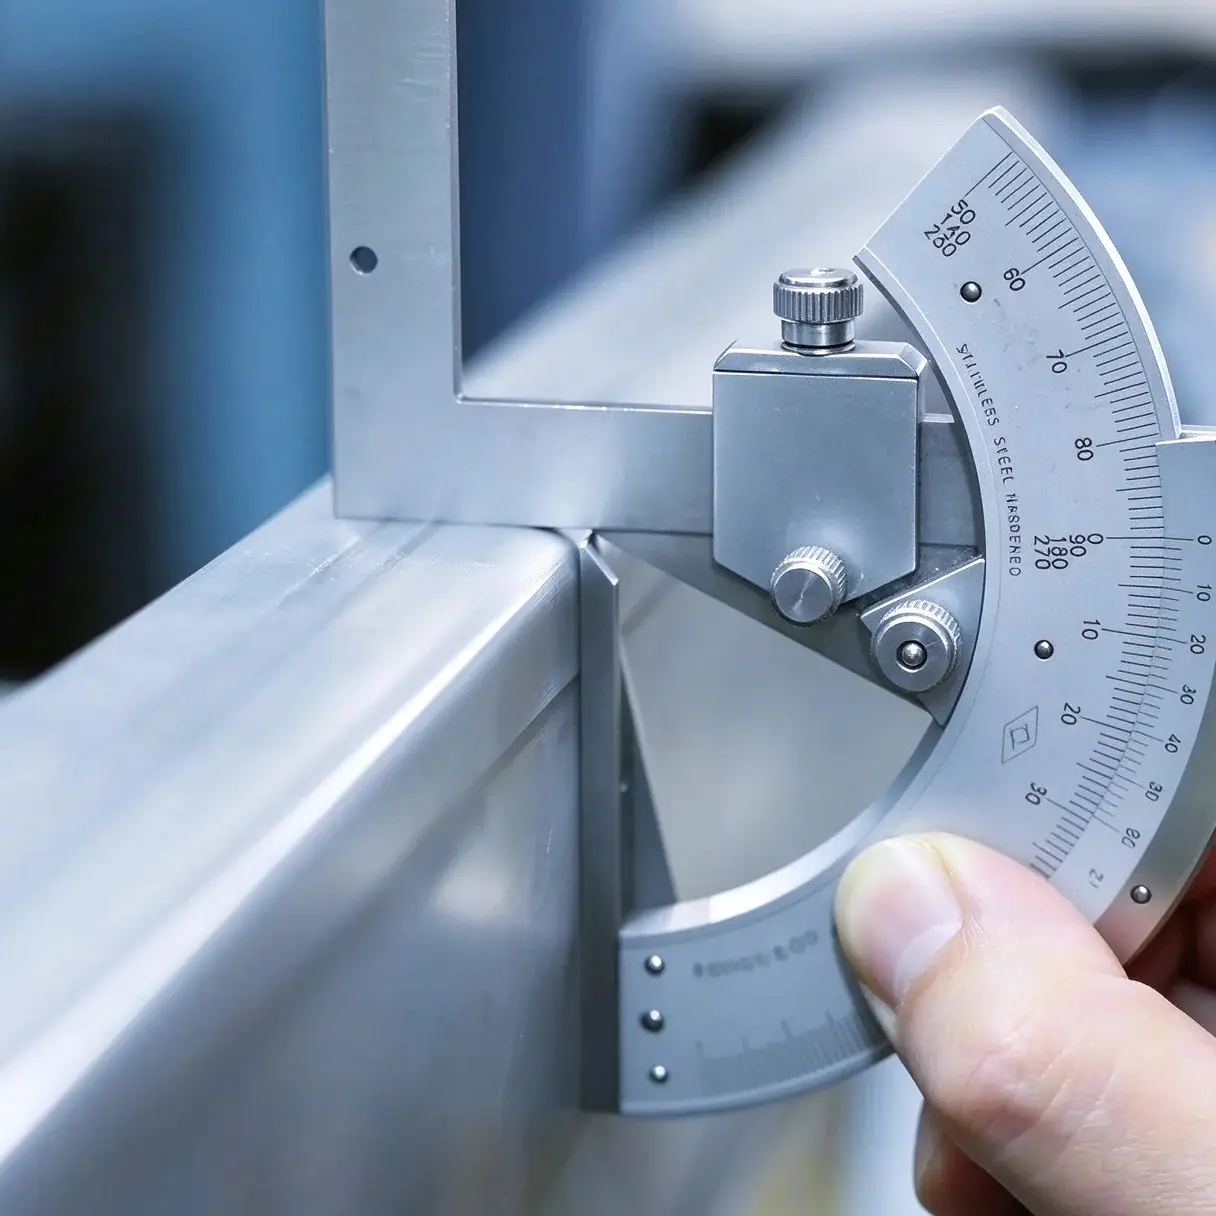
- Précision : Un nouveau système CNC doté d'un retour d'information par codeur et d'une butée arrière asservie permet de retrouver une précision de positionnement de l'ordre de ±10 à ±20 millièmes (0,1 à 0,2 mm).
- Productivité : La programmation d'angles en plusieurs étapes permet aux opérateurs de plier une pièce entière à l'aide d'un seul programme, sans avoir à redéfinir manuellement les angles.
D'après les données de production de Maofeng, les presses plieuses hydrauliques à commande numérique sont conçues pour ±10 millièmes (0,1 mm) sur toute la course pour les modèles électrohydrauliques, ±20 millièmes (0,2 mm) pour les modèles à double servomoteur et ±30 millièmes (0,3 mm) pour les modèles CN d'entrée de gamme. Une mise à niveau doit viser la classe de précision du matériel de commande que vous installez.
Quels sont exactement les éléments modernisés lors d'une rénovation ?
1. Système de commande CNC
C'est là le cœur de la modernisation. La commande détermine la précision avec laquelle l'axe Y (course du coulisseau) et l'axe X (position de la butée arrière) sont actionnés. Options courantes :
- Entrée NC (E21) : Permet de contrôler la course du coulisseau sur l'axe Y et la butée arrière sur l'axe X. Convient aux pliages simples répondant à des besoins de production de base.
- Commande numérique à programmation angulaire (TP10S) : Permet à l'opérateur de saisir directement l'angle de pliage (par exemple, “ 90° ”) et le système positionne automatiquement le vérin. Prend en charge les programmes en plusieurs étapes : plusieurs angles et positions de butée arrière peuvent être programmés en une seule séquence, ce qui réduit le temps de réglage.
- Systèmes électrohydrauliques importés : Des marques telles que Delem (DA53TX, DA58TX, DA66S, DA69S), ESA (ESA-830, ESA-840, ESA-875) et Cybelec (CT12, CT8) proposent des fonctionnalités de programmation graphique, de correction d'angle et de gestion complète des axes pour les ateliers de production.
Lorsque vous passez d'une unité E21 à un TP10S ou à un système importé, vous bénéficiez également d'un plus grand nombre d'axes de contrôle — allant des axes X/Y de base jusqu'à 4+1 (Y1, Y2, X, V), 4+1+2 (plus Z1/Z2), 6+1 (servomoteurs Z1/Z2) ou 8+1 axes sur les machines entièrement électrohydrauliques.
2. Amélioration de la butée arrière
La butée arrière de l'axe X positionne la tôle avant chaque pliage. Une mise à niveau consiste généralement à remplacer les mécanismes à vis usés par un butée arrière à vis à billes et servomoteur, montée sur des guidages linéaires, avec, en option, un axe R (montée/descente de la poutre de butée arrière) et un axe Z (déplacement des doigts vers la gauche/droite). Les doigts à servocommande assurent un positionnement rapide et répétable, ce qui représente un gain de productivité considérable pour les pièces nécessitant plusieurs étapes d'usinage.
3. Indemnisation pour couronnement
Les pièces longues se courbent légèrement plus au milieu en raison de la déviation du coulisseau. A système de bombage mécanique ou hydraulique (axe V) compense automatiquement cette déviation. Lors de la modernisation des installations, l’ajout d’une compensation de bombage permet de transformer des courbures “ moyennes ” en angles uniformes sur toute la longueur.

La compensation hydraulique du bombement garantit la régularité des angles de cintrage sur toute la longueur de travail.
4. Dispositifs de sécurité
Une machine plus ancienne peut être mise en conformité avec les normes de sécurité actuelles grâce à barrières lumineuses infrarouges ou protection contre les lasers — un équipement de série sur les presses plieuses CNC Maofeng actuelles. Une mise à niveau est l'occasion idéale pour ajouter des protecteurs, des commandes à deux mains et un dispositif de limitation de course.
Modernisation ou nouvelle presse plieuse : comparaison rapide
| Facteur | Modernisation d'une ancienne machine | Acheter une nouvelle presse plieuse à commande numérique |
|---|---|---|
| Investissement | Pourcentage du coût d'une machine neuve | Investissement total dans les machines |
| Châssis et rigidité | Conserve la structure existante | Nouveau châssis soudé |
| Précision | Restauré avec de nouvelles commandes/servomoteurs | Fabriqué selon les spécifications (précision de l'ordre de ±10 millièmes) |
| Délai de livraison | Semaines (pièces + installation) | Délais de production/d'expédition plus longs |
| Garantie | Concernant les composants modernisés | Garantie complète sur la machine |
| Idéal pour | Châssis robuste, commandes anciennes | Nouvelle capacité ou nouvel atelier ? |
Combien coûte une mise aux normes ?
Le prix d'une mise à niveau dépend du niveau de commande, du nombre d'axes et du travail requis :
- Mise à niveau NC d'entrée de gamme (classe E21) : option la moins coûteuse : nouveau contrôleur, câblage et étalonnage de base de la butée arrière.
- Mise à niveau de la programmation angulaire (classe TP10S) : ajoute la programmation en plusieurs étapes et la saisie directe des angles.
- Mise à niveau de systèmes importés (Delem / ESA / Cybelec) : programmation graphique complète avec prise en charge de 4+1 à 8+1 axes — le niveau le plus élevé, généralement associé à une butée arrière à servocommande et à une compensation de bombage.
Les configurations variant d'une machine à l'autre (système hydraulique ou servo, nombre d'axes, options), Maofeng établit un devis de modernisation pour chaque machine. Contactez notre équipe en précisant le modèle, l'année et les fonctions souhaitées afin que nous puissions vous proposer une offre personnalisée.
Avant de procéder à la mise à niveau : vérifiez les points suivants
- État du cadre : La machine doit être en bon état structurel. Vérifiez qu'elle ne présente pas de fissures, de traces d'usure ou de réparations importantes antérieures.
- Hydraulique : Les vérins et les vannes doivent résister à la pression ; il est souvent moins coûteux de remettre à neuf des joints qui fuient que de les remplacer.
- Outillage : Vérifiez que le nez du coulisseau et la table sont toujours compatibles avec l'outillage standard ; les nouvelles butées arrière doivent présenter une géométrie des doigts adaptée.
- Électricité : Vérifiez que l'alimentation électrique de l'atelier est adaptée aux nouvelles exigences en matière de commande et de servomoteurs.
Foire aux questions sur la modernisation des presses plieuses
Puis-je équiper ma vieille presse plieuse d'une commande Delem ?
Oui, à condition que le système hydraulique et la structure de la machine soient en bon état. Les systèmes importés tels que Delem, ESA et Cybelec sont couramment installés sur des presses plieuses électrohydrauliques existantes ; la commande est adaptée à la configuration des axes de la machine (Y1/Y2/X/R/V/Z).
Une mise à niveau permettra-t-elle à ma vieille machine d'être aussi précise qu'une neuve ?
En ce qui concerne le positionnement et la répétabilité, oui : la nouvelle commande, les codeurs et la butée arrière asservie rétablissent la classe de précision du matériel installé (de ±10 à ±20 millièmes). La précision structurelle dépend du châssis, c'est pourquoi il faut d'abord procéder à un contrôle de son état.
Combien de temps dure la modernisation d'une presse plieuse ?
Les mises à niveau au niveau des composants sont généralement réalisées en quelques semaines : remplacement des commandes, câblage, installation de la butée arrière et étalonnage. Les mises à niveau complètes des axes, comprenant le bombage et les dispositifs de sécurité, prennent plus de temps.
La modernisation revient-elle moins cher que l'achat d'une nouvelle presse plieuse à commande numérique ?
En général, oui, à condition que le châssis de la machine soit en bon état. Les économies sont maximales lorsque l'ancienne machine dispose encore d'un système hydraulique en bon état et qu'il suffit d'y ajouter une commande moderne et une butée arrière.
Prochaines étapes
Si le châssis de votre presse plieuse est en bon état mais que le système de commande vous ralentit, il vaut la peine de demander un devis pour une mise à niveau CNC avant de remplacer la machine. Pour augmenter la capacité, comparez cette option avec l'achat d'une nouvelle Plieuse CNC — et consultez notre Guide sur les presses plieuses à commande numérique pour comprendre les systèmes de commande, les axes et leur fonctionnement.
Indiquez-nous le modèle et l'année de fabrication de votre machine, ainsi que les fonctions dont vous avez besoin — demander un devis et nos ingénieurs vous proposeront la solution de mise à niveau la mieux adaptée.