Was ist das Nuten von Metall und warum ist das wichtig?
Das Nuten von Metall ist ein Vorbiegeverfahren für Bleche, bei dem mit einer CNC-Nutmaschine entlang der vorgesehenen Biegelinie eine V-förmige Nut eingearbeitet wird, bevor das Blech auf einer Abkantpresse gebogen wird. Durch das Abtragen von Material an der Innenseite der Biegung wird die verbleibende Wand deutlich dünner, sodass das Blech mit einem wesentlich kleineren Innenradius geformt werden kann. Diese Technik wird häufig eingesetzt, wenn Metallbauer scharfe, präzise Biegungen, große faltbare Paneele oder dekorative Kanten benötigen, die mit herkömmlichen Biegeverfahren nicht realisierbar sind.
Bei Edelstahl, Aluminium und anderen Metallen, die für Architekturverkleidungen, Küchengeräte, Aufzugverkleidungen und Maschinengehäuse verwendet werden, entscheidet die V-Nuten-Bearbeitung oft darüber, ob eine saubere, scharfe Ecke oder ein unschöner, großer Bogen entsteht.
Nutenfräsen vs. direktes Biegen: Was ändert sich?
Das folgende Bild zeigt dieselbe Metallplatte, die auf zwei verschiedene Arten gebogen wurde. Die obere Platte wurde direkt ohne Vorritzen gebogen und bildet einen großen Außenbogen (fehlerhaft). Die untere Platte wurde zunächst mit einer V-Nut vorgeritzt und anschließend gebogen; sie bildet eine scharfe Ecke ohne großen Bogen.
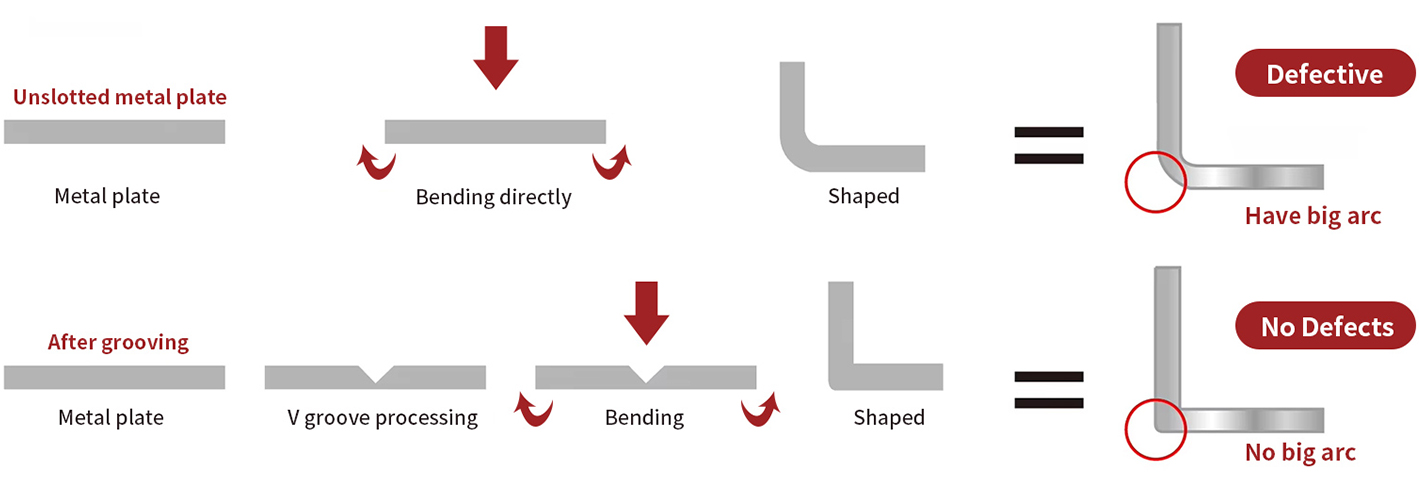
Das ist der Hauptgrund, warum das Einritzen von Metall überhaupt praktiziert wird: Es bestimmt, wo die Biegung erfolgt und wie scharf die Ecke sein kann.
Wie funktioniert eine CNC-Nutenfräsmaschine?
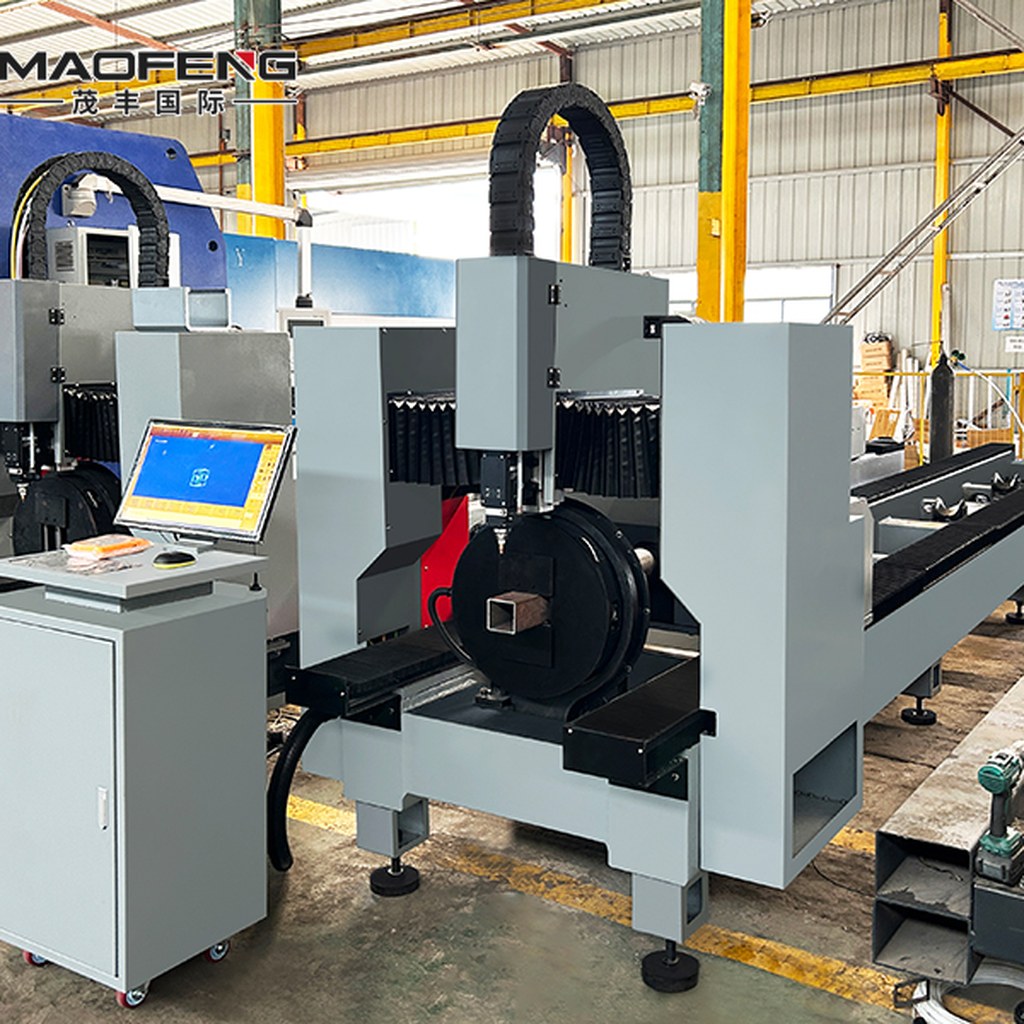
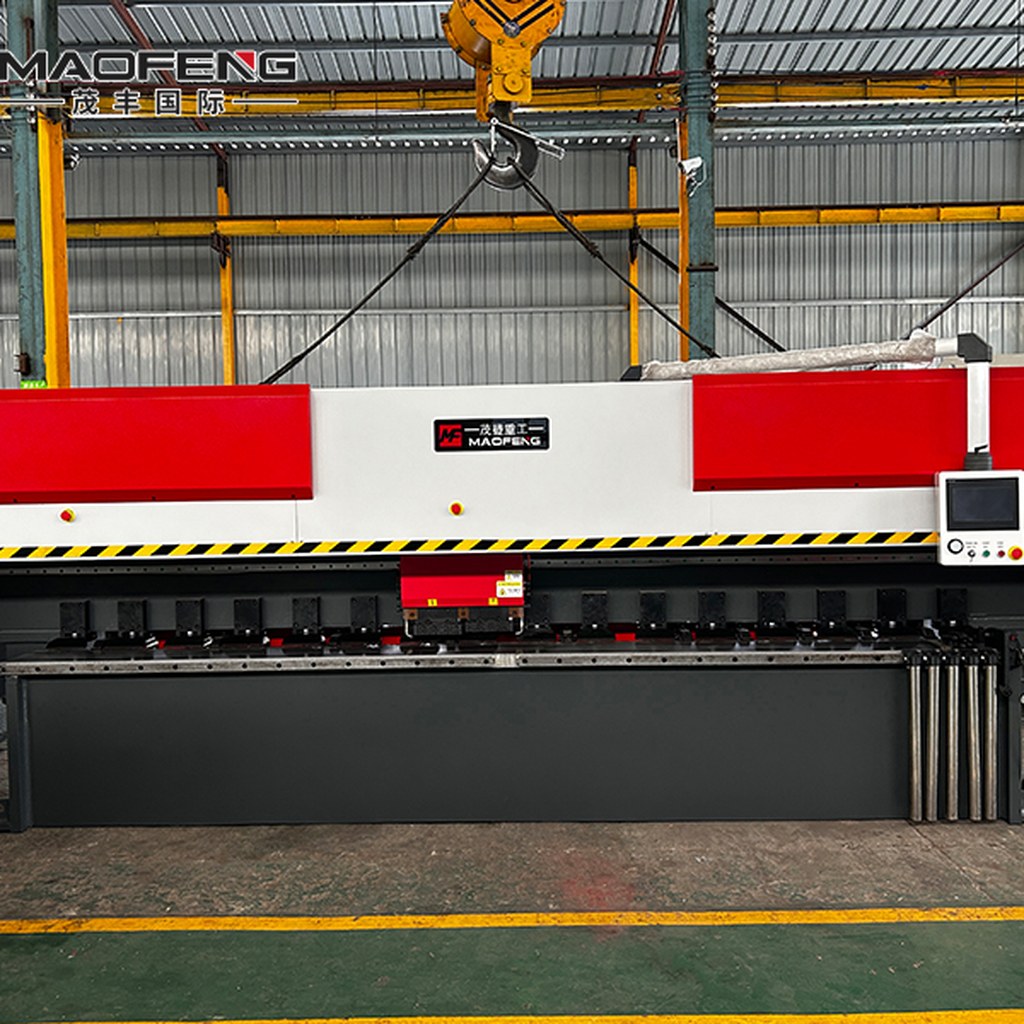
Eine CNC-Nutenfräsmaschine funktioniert wie ein Präzisionsfrässystem für Biegelinien. Die Metallplatte wird auf einen starren Arbeitstisch zugeführt, während ein servogesteuerter Schneidkopf das Nutfräsmesser entlang der programmierten Bahn bewegt. Das CNC-System wechselt zwischen bidirektionalem, unidirektionalem und Festpunkt-Nutenfräsen, sodass der Bediener für jeden Auftrag die genaue Nuttiefe, -position und -richtung programmieren kann.
Da der Werkzeugweg und die Schnitttiefe vom CNC-System gesteuert werden, sind die Ergebnisse über alle Chargen hinweg reproduzierbar – dasselbe Programm erzeugt jedes Mal dieselbe Nut, was für die Serienfertigung von Platten und Gehäusen unerlässlich ist.
Wichtige technische Daten der CNC-Nutenfräsmaschine
Typische technische Daten einer Blechrillmaschine:
| Parameter | Typischer Bereich |
|---|---|
| Dicke der Platte | 0,6 – 4 mm |
| Schnittgeschwindigkeit | 0 – 120 m/min |
| Geschwindigkeit des Plattenvorschubs | 0 – 20 m/min |
| Ebenheit der Arbeitsplatte | innerhalb von ± 0,03 mm |
| Nutenfräser | 8 synchronisierte Klingen aus einer Legierung |
Die Rahmenkonstruktion mit hochfesten Schraubverbindungen verleiht der Maschine eine hohe Steifigkeit und sorgt für geringe Verformungen. Der Querträger ist fest montiert, während der Arbeitstisch durch den Vorschubmechanismus bewegt wird, wodurch die Nutlinie auch bei langen Blechen stabil bleibt.
Kernkomponenten einer Metallnutfräsmaschine
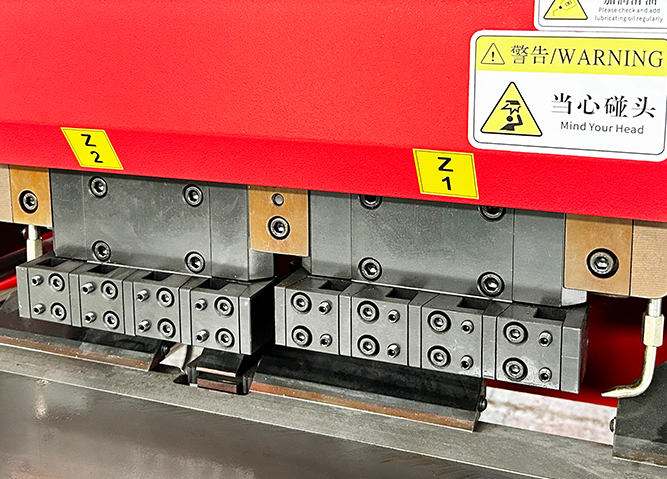
- CNC-System: Unterstützt bidirektionales, unidirektionales und Festpunkt-Nutenfräsen; Programmierung über Tastenkombinationen mit Online-Assistent zur schnellen Programmerstellung.
- Nutenfräser: Acht Schneidklingen führen eine synchronisierte Nutenbearbeitung durch; sie bestehen aus hochfestem legiertem Stahl für Präzision und Langlebigkeit und sind mit einem Doppel-Düsen-Abblassystem ausgestattet, das Späne entfernt.
- Hydrauliksystem: Bekannte Marken wie beispielsweise das japanische Unternehmen Yuken zeichnen sich durch eine stabile Druckregelung, einen leisen Betrieb und geringe Leckagen aus.
- Servomotoren: Stellen Sie die Vorschubgeschwindigkeit und die Schnitttiefe präzise ein, damit die Nuten gleichmäßig bleiben und der Außenradius so klein wie möglich bleibt.
- Linearführungen und Zahnstangenantriebe: Hiwin-Führungen und YYC-Zahnstangenantriebe erzielen eine Positioniergenauigkeit im Mikrometerbereich.
- Elektrische Komponenten: Originalteile von Schneider mit Überlast-, Kurzschluss- und Fehlerstromschutz.
Anwendungen im Bereich der Metallrillenbearbeitung
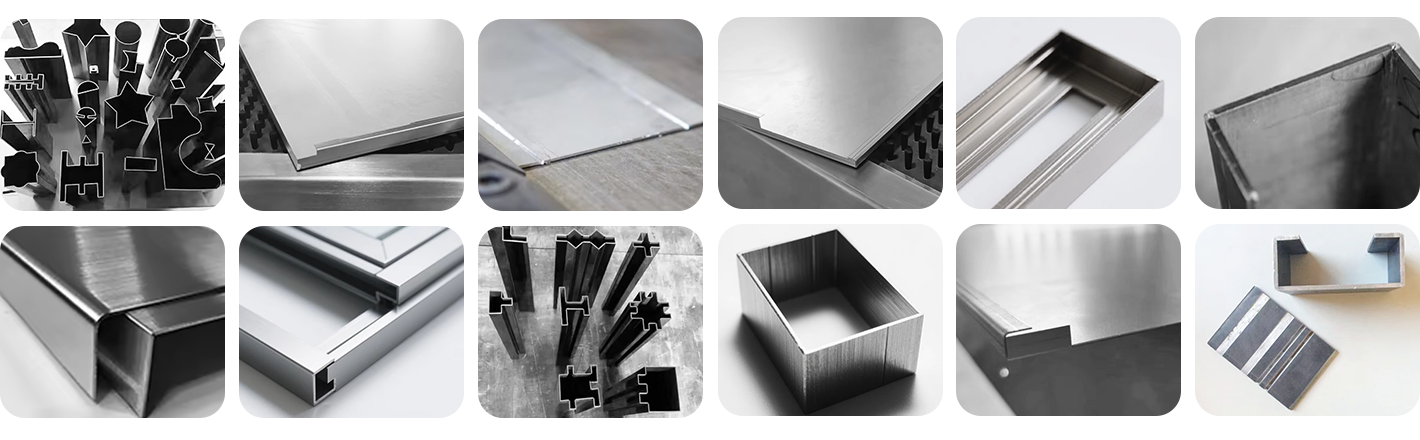
Das Nuten von Metall kommt überall dort zum Einsatz, wo scharfe Ecken und enge Innenradien erforderlich sind:
- Architektonische Metallpaneele und Fassadenverkleidungen
- Aufzug- und Rolltreppenverkleidungen
- Küchenausstattung, Spülbecken und Möbel aus Edelstahl
- Maschinengehäuse und Schaltschränke
- Ausstellungs-, Dekorations- und Blechteile mit sichtbaren scharfen Kanten
So wählen Sie eine Blechrillmaschine aus
Beachten Sie bei der Auswahl einer Nutfräsmaschine für Ihre Werkstatt Folgendes:
- Plattendickenbereich: Vergewissern Sie sich, dass die Maschine für die von Ihnen verarbeitete Materialstärke geeignet ist (zum Beispiel 0,6–4 mm).
- Schnitt- und Vorschubgeschwindigkeit: Eine höhere Geschwindigkeit bedeutet eine kürzere Zykluszeit bei langen Blechen.
- Nutenpräzision: Achten Sie auf stabile Rahmen, Präzisionsführungen und ein CNC-System mit wiederholgenauer Tiefenregelung.
- Anzahl der Flügel: Synchronisierte Mehrblattmaschinen schneiden schneller und liefern gleichmäßigere Ergebnisse.
- Kundendienst: Erkundigen Sie sich beim technischen Kundendienst des Herstellers nach der Verfügbarkeit von Ersatzteilen.
Häufig gestellte Fragen zum Nuten von Metall
Wozu dient das Rillen von Blechen? Durch das Rillen wird Material entlang der Biegelinie abgetragen, sodass das Blech mit einem wesentlich kleineren Innenradius und einer schärferen Ecke gebogen werden kann, als dies beim direkten Biegen möglich wäre.
Welche Blechdicke kann gerillt werden? Typische CNC-Nutenfräsmaschinen sind für Metallplatten mit einer Dicke von 0,6 bis 4 mm ausgelegt; bei dickeren Materialien sollten Sie sich beim Hersteller über die Modellpalette erkundigen.
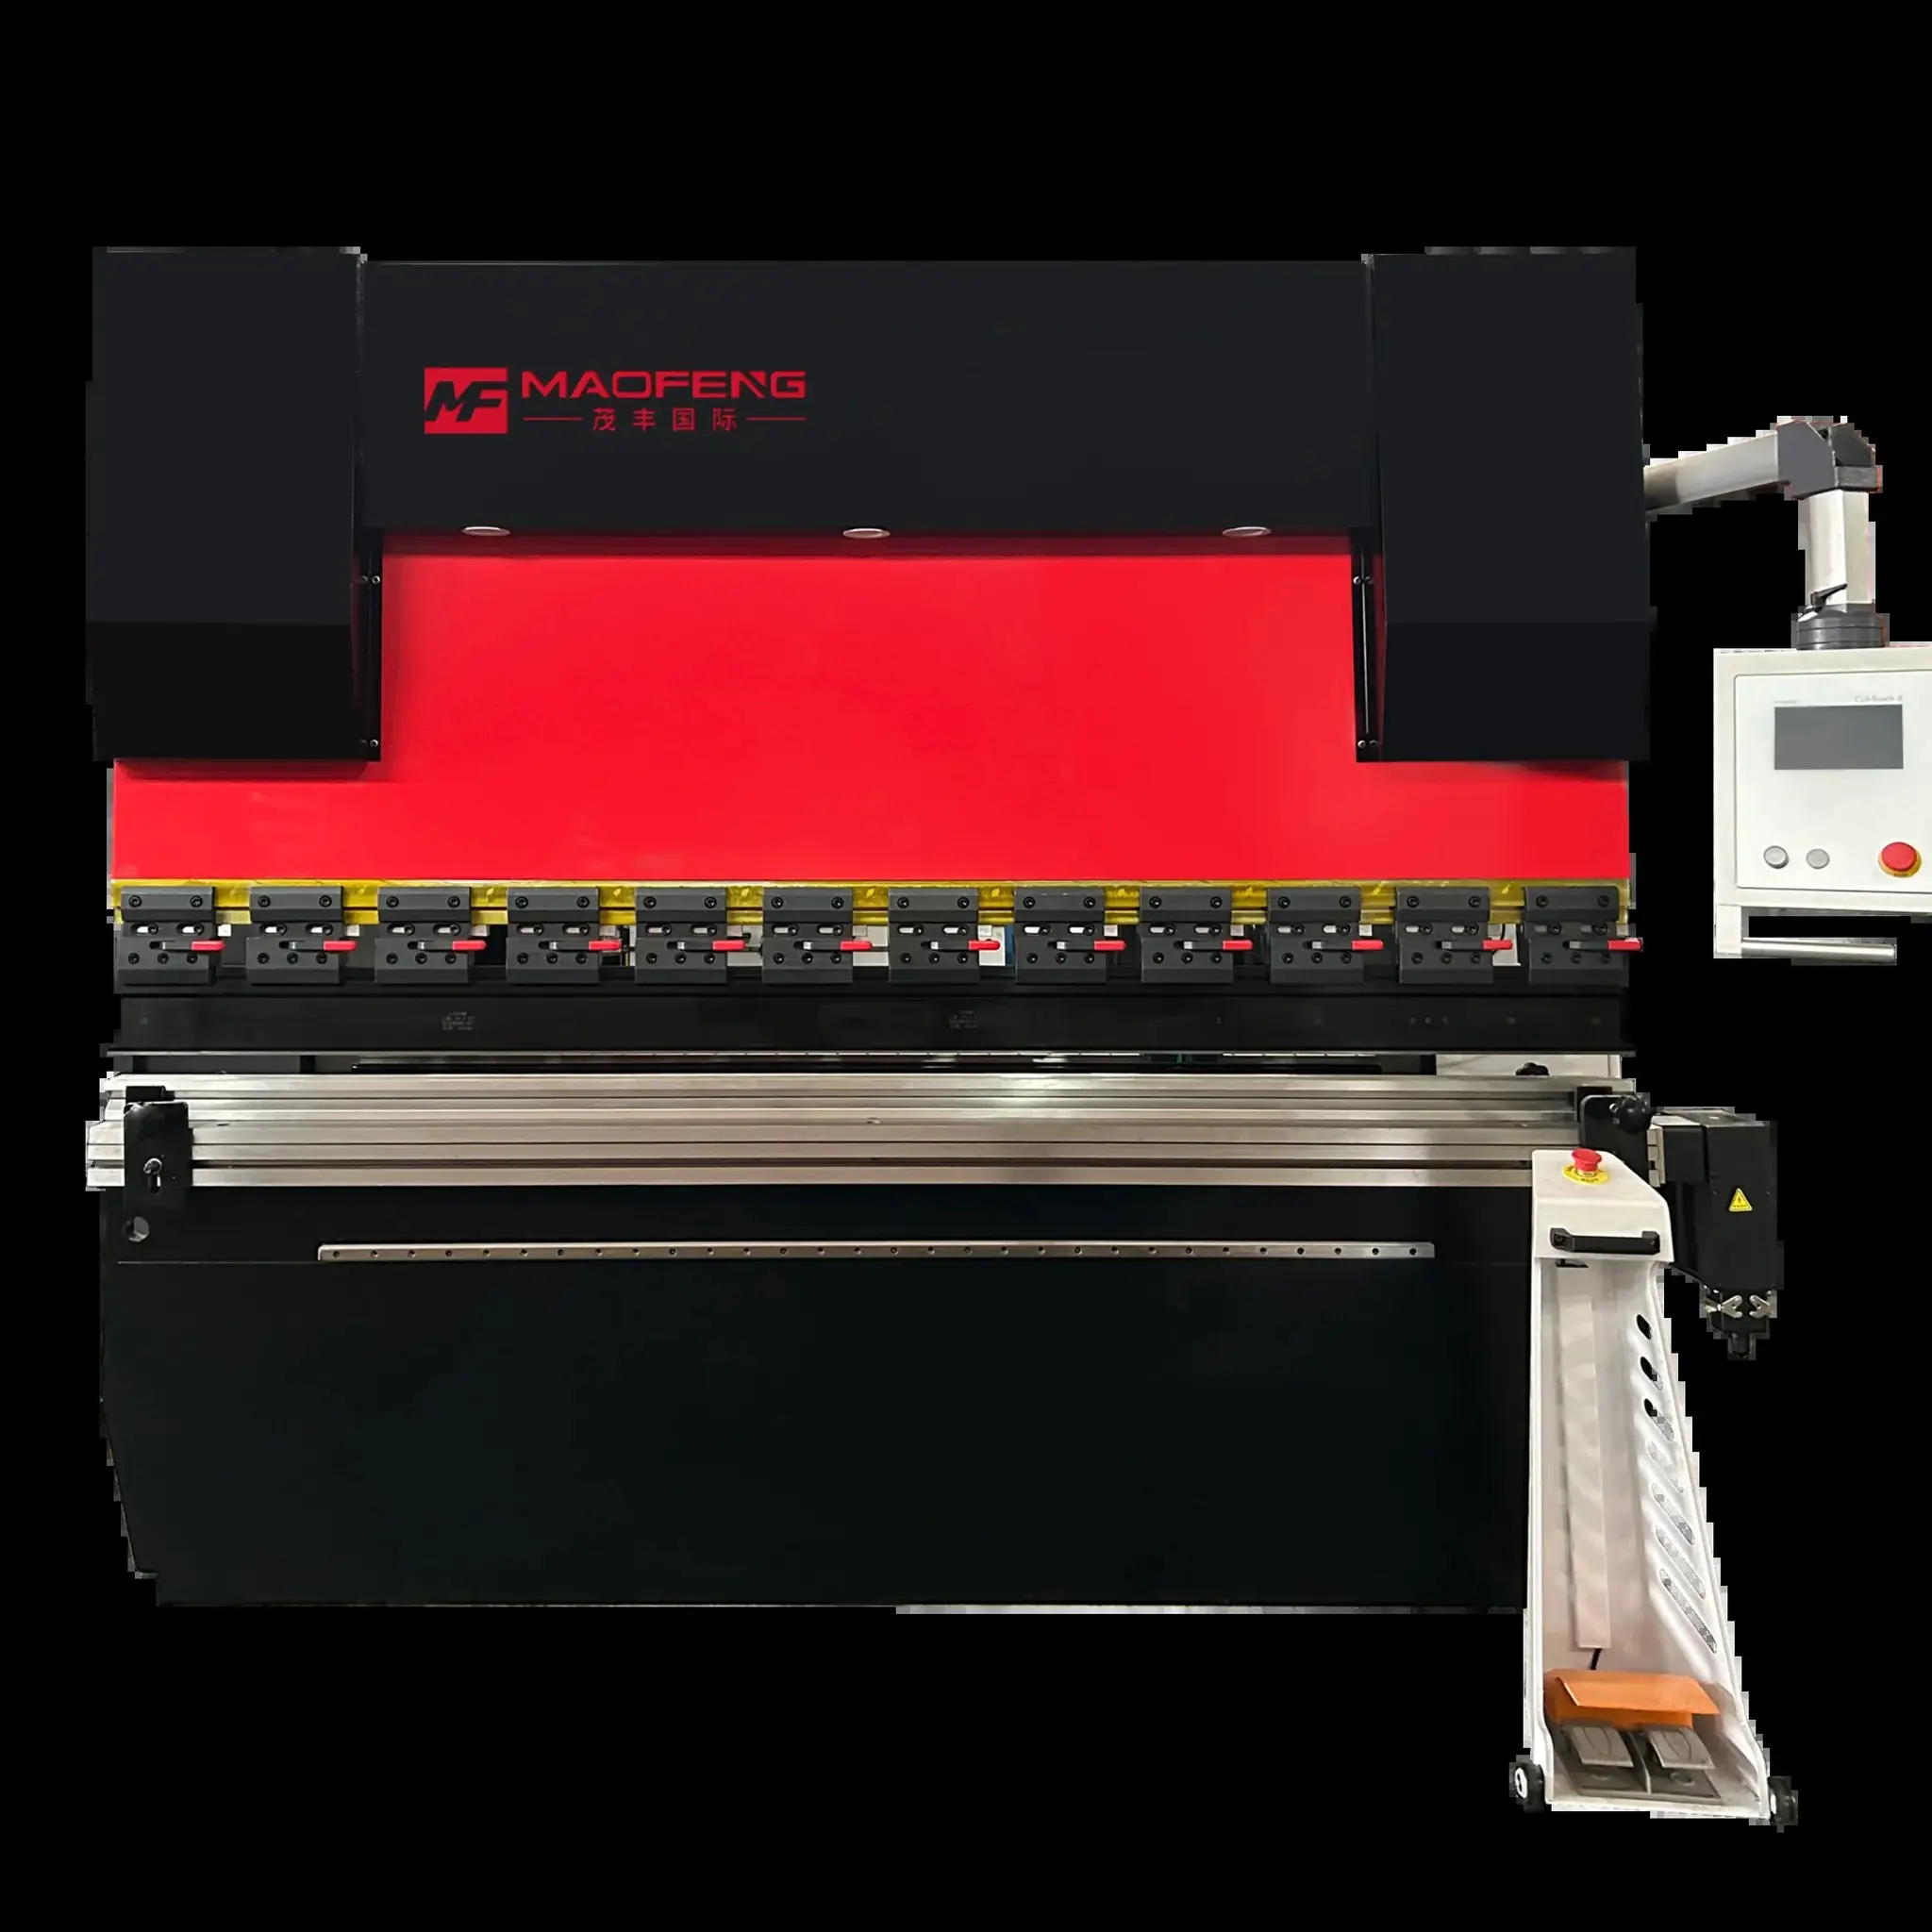
Kann das Nutenfräsen das Biegen mit der Abkantpresse ersetzen? Nein. Das Rillen ist ein Vorbereitungsschritt – das gerillte Blech muss noch auf einer Abkantpresse in den endgültigen Winkel gebracht werden. Die beiden Maschinen arbeiten zusammen.
Eignet sich das V-Nutenfräsen für Edelstahl? Ja, Edelstahlplatten gehören zu den häufigsten Anwendungsbereichen für V-Nuten, da sich scharfe Ecken durch direktes Biegen nur schwer erzielen lassen.
Wie tief sollte die V-Nut sein? Die Nutentiefe hängt von der Materialstärke, der verbleibenden Wandstärke und dem erforderlichen Biegeradius ab; das CNC-Programm steuert die Tiefe für jeden Auftrag präzise.
Maofeng: Groover-Maschinen und Abkantpressen unter einem Dach
Maofeng stellt beides her CNC-Nutenfräsmaschinen und CNC-Portal-V-Nutfräsmaschinen für die Blechbearbeitung mit scharfen Kanten sowie Lösungen für Rillmaschinen und hydraulische Abkantpressen die die gerillten Bleche biegen. Nennen Sie uns Ihre Blechdicke, den Biegeradius und das Produktionsvolumen – wir empfehlen Ihnen die passende Maschinenkonfiguration.
Wenden Sie sich für ein Angebot für eine Maschine an das Maofeng-Vertriebsteam: [email protected] oder +86-13305558255.